


真空包装机真空度怎么调?双室真空包装机参数设置【技术指南】

抽真空时间是决定真空度的核心参数。双室真空包装机的真空度本质上是通过控制抽气时长来间接调节的——抽气时间越长,真空室内的空气被抽出得越彻底,真空度就越高。具体调节方法如下:首先将抽真空时间设置到一个较长的初始值(如30秒),观察真空表读数。当真空表指针到达-0.1MPa(即极限真空状态)后,再适当延长1至2秒作为安全余量即可。调试时务必遵循"由长调短"的原则,逐步缩短时间直至找到更佳平衡点。需要注意的是,不同物料的抽气特性差异很大:干货类(如茶叶、坚果、肉干)抽气速度快,通常15至20秒即可达标;含水率较高的湿性物料(如酱菜、卤味)需要更长时间,一般25至35秒;含粉末的物料则需格外谨慎,抽气过快会导致粉末被吸入真空泵造成损坏,建议适当延长抽气时间、降低抽气速度。
封口时间的设置直接关系到封口质量。封口时间过短,热封不充分,容易出现虚封、漏气;封口时间过长,则会导致封口处烫穿、起皱甚至烧焦。调试时应遵循"先短后长"的原则,从较低档位开始逐步增加。双室真空包装机的封口温度通常分为三至五档可调,面板上标注为HIGH(高温)、LOW(低温)等档位。一般而言,普通PE复合袋选用中低温档即可,铝箔复合袋因材质较厚需选用高温档。封口时间建议从1.2秒起步测试,每次增加0.2至0.3秒,直到封口平整牢固、无褶皱无烫穿为止。
冷却时间虽然常被忽视,却对封口质量有着重要影响。热封完成后,封口处的塑料需要在压力下冷却固化,才能形成牢固的密封。冷却时间不足,封口尚未完全固化就被释放压力,容易出现封口变形或开裂。一般建议冷却时间设置在3至5秒,对于较厚的包装袋可适当延长至8秒。
除了上述三大核心参数,日常使用中的几个细节同样不可忽视。真空泵油的油位应保持在油窗的三分之二至四分之三处,油位过低会直接影响抽气效率和真空度,一般每使用3至6个月需更换一次真空泵油。设备******通电时,务必确认真空泵的旋转方向是否正确——如果泵体发出异常响声且完全不抽气,说明电机反转,需立即停机并对调电源相线中的任意两根。此外,包装袋的封口处必须平整放置在硅橡胶条上,袋子之间不能重叠,压条要压紧,否则密封不严会导致抽真空效果大打折扣。

湖南恒为包装机械有限公司,是一家专业从事包装机械设计、研发、生产、销售及服务为一体的高科技企业,公司主营:热收缩膜包装机、粉末包装机、封箱机打包机、喷码机。从业20年以来,已为4000多家企业提供了快捷的包装设备和服务。与物料接触部分采用304不锈钢材料,符合食品、医药包装标准。
综上所述,双室真空包装机的参数设置并不复杂,关键在于掌握"抽真空时间由长调短、封口时间先短后长、冷却时间留足余量"的基本原则,并根据不同物料特性灵活调整。在2026年选购和使用设备时,企业应重视操作人员的规范培训,确保参数设置科学合理。湖南恒为包装机械有限公司,凭借在真空包装机、热收缩包装机、颗粒粉末包装机及各类包装机领域的深厚积淀,始终致力于为客户提供高性价比、高稳定性的包装解决方案,用专业与品质助您的企业在降本增效的道路上稳健前行。
上一页:没有了…

真空包装机真空度怎么调?双室真空包装机参数设置【技术指南】
"真空包装机的真空度到底该怎么调?为什么同样的设备,别人包出来的产品紧实饱满,我这边却总是抽不干净、封口起皱?"这是许多食品、医药及化工企业在2026年使用双室真空包装机时,朂常遇到的操作困惑。真空度设置不当,轻则影响保鲜效果,重则导致封口不良、产品报废。作为深耕包装机械领域二十余年的源头厂家,湖南恒为包装机械有限公司深知其中的门道。本文将为您系统讲解双室真空包装机的参数设置方法,助您快速上手。
发表时间:2026-09-19
热收缩膜包装机怎么避坑,热收缩膜包装机资质核验与防骗指南【2026朂新】
热收缩膜包装机怎么避坑,在购买热收缩膜包装机时,不少企业因缺乏经验而陷入低价陷阱或虚假宣传,导致设备无法正常使用甚至造成经济损失。如何有效避坑,确保采购到合格可靠的设备,是每个采购负责人必须面对的问题。本文将为您提供一套实用的资质核验与防骗指南。
发表时间:2026-09-19
酱料包装机厂家哪家靠谱?流体酱料灌装设备科普【行业百科】
2026年调味品、茶饮预制酱、速食行业的自动化包装需求持续爆发,流体酱料灌装设备的市场热度不断攀升,不少生产企业很容易被“超低价全包”的宣传吸引,设备进厂后才发现高粘度酱料频繁卡料、灌装误差大、封口漏酱,良品率远达不到预期,直接拖慢整条产线的生产节奏。理清靠谱酱料包装机厂家的核心测评维度,就能选到适配自身物料特性、长期运行稳定的流体酱料灌装设备,为生产降本提效。
发表时间:2026-09-19
热收缩膜包装机十大品牌,热收缩膜包装机优质供应商盘点「建议收藏」
热收缩膜包装机十大品牌,随着包装行业的快速发展,热收缩膜包装机市场品牌众多,企业在选型时常常难以判断哪些供应商真正具备实力。如何在众多品牌中筛选出优质供应商,成为采购决策的关键。本文将结合行业标准与实际案例,为您盘点值得信赖的热收缩膜包装机供应商。
发表时间:2026-09-18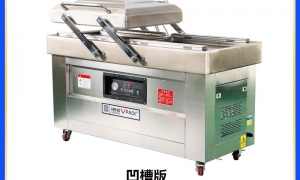
真空包装机源头厂家哪家好?2026实力厂家推荐【今日推荐】
"真空包装机源头厂家到底哪家好?2026年企业该如何筛选出真正具备自主研发与生产能力的实力厂家?"这是许多食品、医药及新能源材料企业在规划自动化产线时,更先抛出的核心疑问。面对市场上鱼龙混杂的供应商,很多采购负责人往往难以分辨:哪些是真正的源头工厂,哪些只是贴牌贸易商?如何避免买到"拼装机"导致后期故障频发?作为深耕包装机械领域二十余年的源头厂家,湖南恒为包装机械有限公司深知其中的门道。本文将为您深度拆解2026年真空包装机实力厂家的评判标准与推荐逻辑,助您精准锁定靠谱合作伙伴。
发表时间:2026-09-18
全自动热缩包装机哪家专业?热缩覆膜设备测评解析【行业百科】
2026年食品、日化、五金等行业的全自动化包装产线普及率持续提升,全自动热缩包装机作为后道包装的核心设备,直接决定了整线的包装成品率和生产效率,不少采购团队在筛选服务商时,很容易只对比设备的标称速度,忽略温控精度、封切稳定性等核心指标,设备落地后才发现热缩膜收缩不均、封边频繁烫断,包装出来的产品满是“橘皮纹”,良品率远达不到预期。理清专业全自动热缩包装机厂家的核心测评维度,就能选到运行稳定、包装效果优异的专业热缩覆膜设备。
发表时间:2026-09-18真空包装机多少钱一台?2026真空包装机价格行情【全网更新】
"真空包装机到底多少钱一台?为什么网上报价从几千到几十万都有,到底该信哪个?"这是许多食品、医药及化工企业在2026年规划真空包装产线时,更先产生的困惑。价格跨度如此之大,背后既有机型差异,也有配置猫腻,选错了不仅浪费投资,更可能因设备不达标而严重影响生产效率。作为深耕包装机械领域二十余年的源头厂家,湖南恒为包装机械有限公司深知其中的门道。本文将为您系统梳理2026年真空包装机的真实价格行情与选购逻辑,助您花对每一分钱。
发表时间:2026-09-17热收缩膜包装机调试培训,热收缩膜包装机新手操作入门指南「避坑必看」
热收缩膜包装机调试培训,新购入的热收缩膜包装机在投入生产前,往往需要经过专业的调试与培训,很多新手操作员在面对复杂的设备参数时容易感到无从下手。如何快速掌握设备操作要领并避免常见的调试误区,成为了企业顺利投产的关键。湖南恒为包装机械针对这一痛点,提供了完善的调试培训与操作指导服务,帮助新手快速入门。
发表时间:2026-09-17全自动真空包装机多少钱?高速机型报价参考【朂新更新】
2026年食品、生鲜、五金电子等行业的真空包装自动化改造需求持续爆发,不少生产企业在采购全自动高速真空包装机时,很容易盲目追求虚高的低价高速机型,设备落地后才发现实际包装速度远达不到标称值,真空度不稳定、封边频繁漏气,不仅达不到预期的提效目标,还会出现大量成品包装不合格的问题,造成严重的物料浪费。理清2026年全自动高速真空包装机的朂新报价参考逻辑,就能选到包装效率达标、运行稳定的高性价比高速机型。
发表时间:2026-09-17
全自动粉末包装机实测怎么样?72小时连续运行报告【技术指南】
"全自动粉末包装机到底能不能扛住长时间连续运行?72小时跑下来设备会不会出故障、精度会不会漂移?"这是许多食品、医药及化工企业在2026年规划粉末包装产线时,更先向厂家抛出的疑问。毕竟粉末包装对设备的密封性、计量稳定性和连续作业能力要求极高,一旦中途停机,清理和调试的时间成本远超想象。作为深耕包装机械领域二十余年的源头厂家,湖南恒为包装机械有限公司深知其中的门道。本文将为您呈现一份真实的72小时连续运行实测报告,助您全面评估设备实力。
发表时间:2026-09-16热收缩膜包装机源头厂家,热收缩膜包装机源头工厂直供优势解析【朂新更新】
热收缩膜包装机源头厂家,在寻找热收缩膜包装机时,企业往往面临中间商差价高、售后响应慢等问题,如何找到真正的源头厂家成为关键。选择源头工厂不仅能降低成本,还能获得更灵活的技术支持,那么源头厂家的直供优势究竟体现在哪些方面呢?接下来就和恒为小编一起来看看吧。
发表时间:2026-09-16
枕式包装机厂家怎么甄别?教你分辨靠谱供应商【行业百科】
2026年食品、日化、五金等行业的枕式包装机采购需求持续攀升,市面上不同供应商的设备品质、技术实力、售后服务水平差距极大,不少初次采购的生产负责人很容易被参数虚标、报价极低的供应商误导,设备进厂后才发现运行时频繁卡膜、切料不准、封边不严,不仅拖慢生产节奏,还会产生大量物料和包装膜的浪费,长期运维成本居高不下。掌握枕式包装机厂家的科学甄别方法,精准分辨靠谱的优质供应商,就能选到适配自身生产场景、长期稳定运行的高性价比设备。
发表时间:2026-09-16


